Можно ли фрезеровать и сверлить длинные детали?
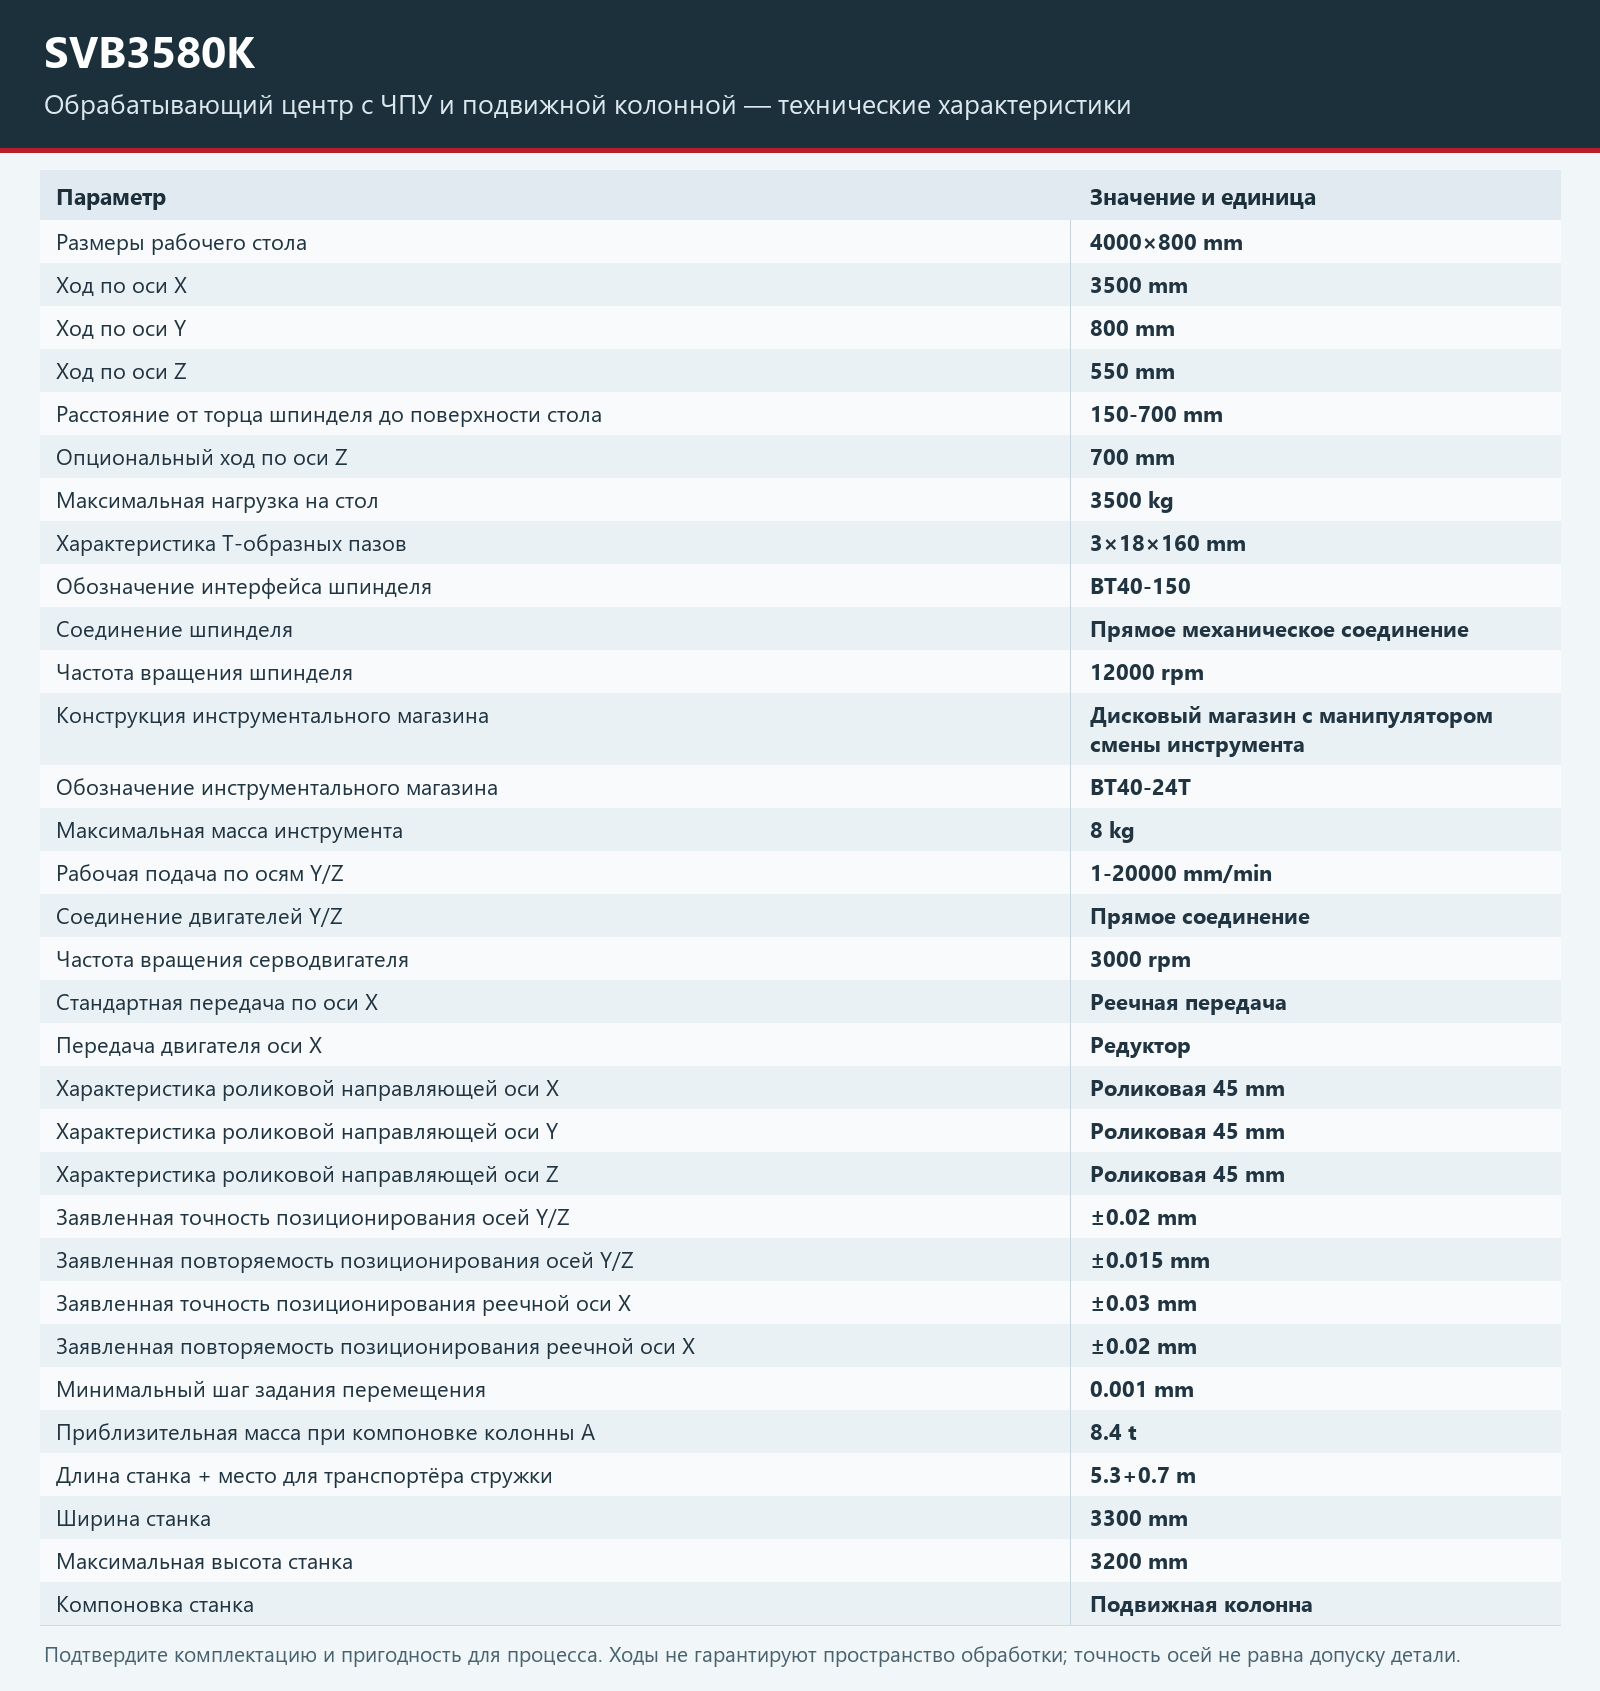
Рассматривайте этот станок для длинных плит, профилей и подобных деталей, требующих фрезерования или сверления по длине. Сопоставьте деталь целиком и приспособление с размерами стола, допустимой нагрузкой и ходами осей. Ход — это предел перемещения узла станка, а не гарантированное доступное пространство обработки. Марка материала, режимы резания, доступ инструмента и конкретный процесс требуют инженерного подтверждения.
Какая компоновка колонны и комплектация шпинделя будут поставлены?
В этой точной модели по оси X используется реечная передача. В таблице указаны интерфейс шпинделя BT40-150, частота вращения 12000 об/мин и дисковый магазин с манипулятором смены инструмента, обозначенный BT40-24T. Подтвердите компоновку колонн, соединение шпинделя, закрепление детали и комплект инструмента. Эти данные не подтверждают автоматическую загрузку деталей, возможность нарезания резьбы или работу без оператора.
Указанный ход по оси Z — 550 мм; ход 700 мм является опцией. Подтвердите расстояния от шпинделя до стола и зазоры для поставляемого варианта. Приблизительная масса относится к компоновке колонны A. В записи длины станок и место для транспортёра стружки указаны отдельно; подтвердите полную схему установки.
Указанные точность позиционирования и повторяемость относятся к осям станка. Подтвердите метод измерения, длину испытательного перемещения, компенсацию и условия приёмки. Эти величины не гарантируют допуск готовой детали. Минимальный шаг задания перемещения 0.001 мм — это шаг команды управления, а не гарантия точности.
Что необходимо согласовать до заказа?
Согласуйте с контактным лицом поставляемую комплектацию, оценку материала и закрепления, условия контроля и приёмки, требования к установке, обучение и ответственность за послепродажное обслуживание. Комплектация и официальное коммерческое предложение подтверждаются напрямую. Для первого обращения не нужны точная модель или чертёж; конфиденциальные сведения можно передать позже по согласованному каналу.
Технические характеристики
| Параметр | Значение и единица |
|---|---|
| Размеры рабочего стола | 4000×800 mm |
| Ход по оси X | 3500 mm |
| Ход по оси Y | 800 mm |
| Ход по оси Z | 550 mm |
| Расстояние от торца шпинделя до поверхности стола | 150-700 mm |
| Опциональный ход по оси Z | 700 mm |
| Максимальная нагрузка на стол | 3500 kg |
| Характеристика Т-образных пазов | 3×18×160 mm |
| Обозначение интерфейса шпинделя | BT40-150 |
| Соединение шпинделя | Прямое механическое соединение |
| Частота вращения шпинделя | 12000 rpm |
| Конструкция инструментального магазина | Дисковый магазин с манипулятором смены инструмента |
| Обозначение инструментального магазина | BT40-24T |
| Максимальная масса инструмента | 8 kg |
| Рабочая подача по осям Y/Z | 1-20000 mm/min |
| Соединение двигателей Y/Z | Прямое соединение |
| Частота вращения серводвигателя | 3000 rpm |
| Стандартная передача по оси X | Реечная передача |
| Передача двигателя оси X | Редуктор |
| Характеристика роликовой направляющей оси X | Роликовая 45 mm |
| Характеристика роликовой направляющей оси Y | Роликовая 45 mm |
| Характеристика роликовой направляющей оси Z | Роликовая 45 mm |
| Заявленная точность позиционирования осей Y/Z | ±0.02 mm |
| Заявленная повторяемость позиционирования осей Y/Z | ±0.015 mm |
| Заявленная точность позиционирования реечной оси X | ±0.03 mm |
| Заявленная повторяемость позиционирования реечной оси X | ±0.02 mm |
| Минимальный шаг задания перемещения | 0.001 mm |
| Приблизительная масса при компоновке колонны A | 8.4 t |
| Длина станка + место для транспортёра стружки | 5.3+0.7 m |
| Ширина станка | 3300 mm |
| Максимальная высота станка | 3200 mm |
| Компоновка станка | Подвижная колонна |
Вопросы перед выбором центра с подвижной колонной
Какие размеры важны при выборе станка для длинной детали?
Начните с длины, ширины, высоты и массы детали, а также приспособления. Сопоставьте их с размерами стола, нагрузкой и ходами X/Y/Z, затем проверьте вылет инструмента, места закрепления, опоры и столкновения. Ход оси сам по себе не определяет доступное пространство обработки.
Можно ли использовать одни характеристики для вариантов S, K или модели с другим суффиксом?
При обсуждении этого станка используйте полное обозначение SVB3580K. В этой модели по оси X используется реечная передача. Сохраняйте суффиксы шпинделя и другой комплектации. Нельзя считать размеры, передачу и шпиндельную комплектацию вариантов S, K или общего обозначения серии SVA/T одинаковыми.
Означает ли 0.001 мм, что станок обеспечит такой допуск детали?
Нет. Это минимальный шаг задания перемещения. Позиционирование, повторяемость и допуск детали — разные величины. Согласуйте стандарт испытания и оцените деталь, процесс, приспособление, инструмент и температурные условия.
Какие материалы и варианты автоматизации подходят?
Укажите точную марку материала, обрабатываемые элементы, требования к резанию и желаемый способ загрузки. Пригодность и оборудование для загрузки или интеграции требуют инженерного подтверждения; наличие ЧПУ само по себе не означает автоматическую загрузку.
Можно ли обратиться до выбора модели или подготовки чертежа?
Да. Опишите деталь и задачу фрезерования или сверления своими словами. По возможности укажите размеры, материал и количество. Контактное лицо уточнит комплектацию и согласует канал для последующей передачи конфиденциальных чертежей.